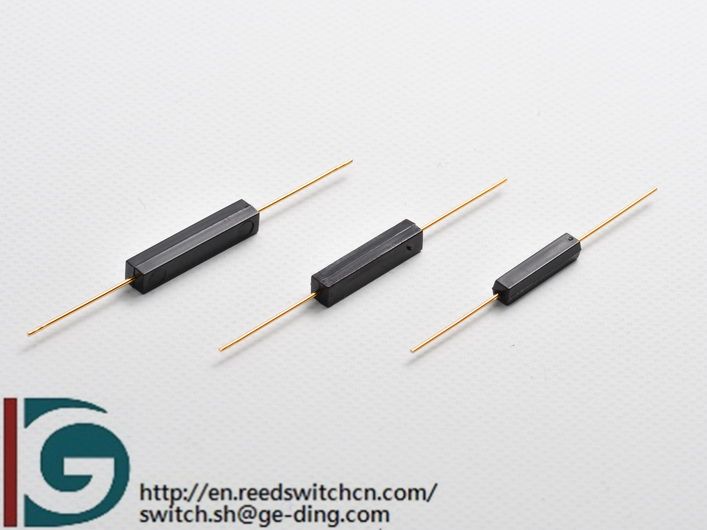
■ 什么是成型干簧管?
成型干簧管是在选定干簧管的基础上,按照图纸对引脚长度和形状进行加工,使其满足后续安装与焊接要求。
成型改变的是引脚结构,不改变干簧管通过磁场驱动触点动作的基本原理。产品的触点形式、电气容量和使用条件,仍需依据所选型号确认。
成型加工需要控制引脚受力,避免弯折、扭转或拉力传递至玻璃与金属引脚的密封部位。
■ 哪些情况下需要引脚成型?
当标准直引脚无法直接匹配安装结构时,可评估成型加工,例如:
• 电路板孔距与原始引脚形态不匹配。
• 需要控制玻璃管与电路板之间的安装高度。
• 设备空间受限,需要改变引脚走向。
• 组件装配要求规定引脚长度与定位尺寸。
• 希望在装配前统一引脚形状,减少现场调整。
应先确定干簧管型号,再结合其引脚与玻璃管结构评估加工可行性,不能只根据目标外形确定成型方案。
| 型号 | 封装尺寸 (mm) | 脚距 | 额定功率 | 开关电流 | 开关电压 | 崩溃电压 | 接点形式 | |||
| L | D | W | ||||||||
 | Z1-RST-AH-375NMLB | 8.5 | 2.3 | 2.3 | 41.8 | 1W | 0.1A | 24 VDC | 110VAC 150VDC | 常开 (NO)
|
 | GPS-11 | 11.5 | 2.3 | 2.3 | 37.5 | 10W | 0.5A | 100 VDC | 130 VAC 180 VDC | |
 | Z1-GPS-14 | 14 | 2.7 | 2.7 | 41.8 | 10W | 0.5A | 100 VDC | 130 VAC 180 VDC | |
 | Z1-GPS-16 | 16 | 3 | 3 | 44.7 | 10W | 1.0A | 200 VDC | <15AT 160/220 >15AT 180/250 | |
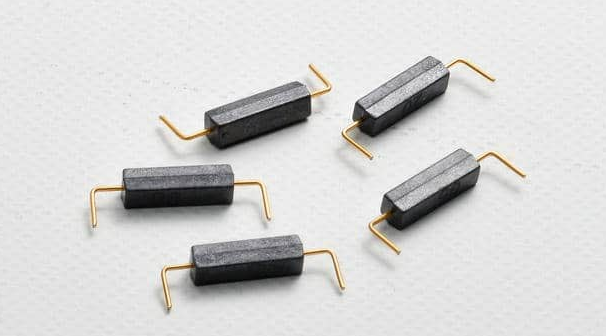 | Z1-RST-AH-134BMLB | 8.5 | 2.3 | 2.3 | 13 | 1W | 0.1 ADC | 24 VDC | 150 VCD 110 VAC | |
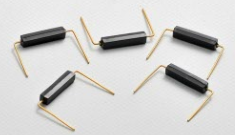 | Z1-RST-BB-155BMPB | 11.5 | 2.3 | 2.3 | 15.5 | 10W | 0.5A | 100VDC | 150VDC | |
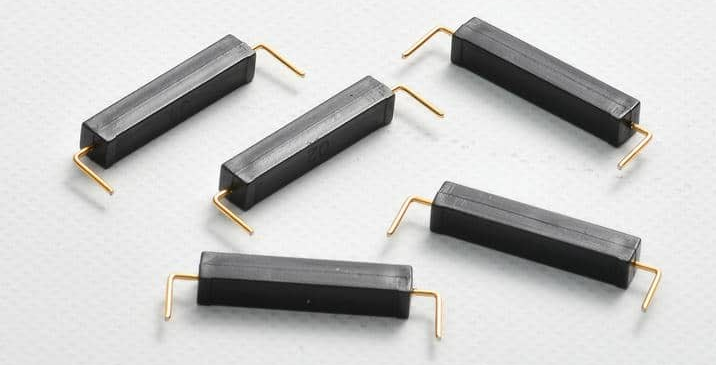 | Z1-RST-CA200B100MPB | 16 | 3 | 3 | 20.0 | 10W | 0.5A | 100VDC | 220VDC | |
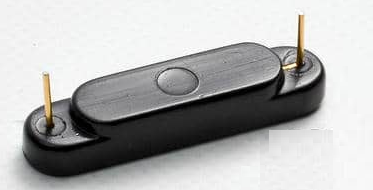 | Z1-GPS-24A | 23.7 | 5.6 | 4.3 | 19.9 | 10W | 0.5A | 100VDC | 220VDC | |
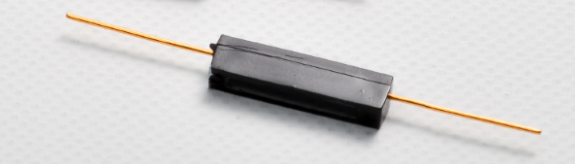 | Z1-GPS-14B-T | 14 | 2.5 | 3.8 | 37.5 | 10W | 0.5A | 100VDC | 150VDC 110VAC | 常闭(NC)
|
■ 可以评估哪些成型项目?
| 加工项目 | 需要确认的内容 |
|---|---|
| 引脚裁切 | 裁切后的长度、测量基准及公差 |
| 引脚弯折 | 弯折位置、角度、方向及弯曲形状 |
| 安装脚距 | 电路板孔位或组件定位尺寸 |
| 安装高度 | 玻璃管与电路板、支架之间的距离 |
| 对称性与方向 | 两端引脚的相对位置及安装朝向 |
| 端部配置 | 后续焊接、连接或装配需要保留的长度 |
具体加工范围取决于型号尺寸、引脚材料与工艺条件。涉及特殊形状时,应以图纸评估和样品确认为准。
■ 成型图纸需要标注哪些尺寸?
成型图纸应明确尺寸从哪里测量,避免玻璃管总长、密封端位置和引脚弯折位置使用不同基准,导致装配偏差。
建议提供:
| 图纸项目 | 标注重点 |
|---|---|
| 干簧管型号 | 对应型号及必要的磁灵敏度范围 |
| 玻璃管尺寸 | 管体长度、直径及装配限位要求 |
| 成型位置 | 弯折点相对于规定基准的位置 |
| 引脚尺寸 | 长度、脚距、角度与端部方向 |
| 安装高度 | 管体与安装面的相对位置 |
| 尺寸公差 | 影响装配和感应位置的关键公差 |
| 结构避让 | 周边器件、支架及外壳的空间限制 |
玻璃管外形存在制造公差,不宜默认所有外观位置都适合作为精密定位基准。具体测量方式应在样品确认阶段统一。
■ 为什么不能紧贴玻璃端部直接弯脚?
引脚与玻璃之间的密封部位需要避免承受不当机械应力。弯折位置过近、夹持方式不当或直接拉扯引脚,可能影响密封结构及内部组件状态。
成型时应按对应型号要求,确定夹持位置、弯折距离和工具方式。不能对所有干簧管统一套用一个最小弯折距离,也不宜在装配现场反复调整已经成型的引脚。
需要修改已确认的成型尺寸时,应重新评估工艺,而不是通过强行拉开或压缩脚距解决。
■ 成型后如何匹配磁铁位置?
成型会改变干簧管在设备中的安装高度、方向及相对位置,因此需要按最终装配状态验证磁感应表现。
选型时应确认磁铁规格、充磁方向、移动轨迹,以及需要接通和释放的位置。不能只验证未成型的元件,再直接沿用原测试结果作为成品依据。
需要配套磁铁时,可参考干簧管配套磁铁。
以成品是否满足图纸标示的动作距离接通要求为判定标准,并同步确认释放位置。
■ 成型干簧管适合哪些装配需求?
| 应用方向 | 成型目的 | 验证重点 |
|---|---|---|
| 家电控制板 | 匹配板件孔距与安装高度 | 磁铁间隙、焊接及整机定位 |
| 门磁与位置检测组件 | 配合外壳及固定结构 | 感应位置、引脚受力和出线连接 |
| 仪器仪表组件 | 满足紧凑空间装配 | 器件避让、安装方向及尺寸公差 |
| 转动计数组件 | 固定感应元件的位置 | 运行速度、动作与释放状态 |
| 定制磁感应组件 | 统一后续装配尺寸 | 工装定位、成型一致性及成品测试 |
需要将感应元件与电路板安装结构整体配合时,可进一步了解PCB 安装型接近开关。
■ 电气参数是否会因成型而提高?
不会。引脚成型用于满足结构装配需求,不能提高原型号的额定切换电压、电流或功率。
选型时仍应同时核对:
• 触点形式与控制电路要求。
• 最大切换电压、切换电流及切换功率。
• 实际负载的启动和关断条件。
• 动作频率与预期使用次数。
• 小信号或特殊负载的适用条件。
加工后还需要按确认要求检查产品状态,不能仅凭外观尺寸合格判断电气与磁感应性能均合格。
■ 焊接与装配注意事项
成型后的引脚应自然对应安装孔位,避免通过强行插入、拉伸或扭转使元件就位。
焊接温度、时间及工艺应按所选型号规格确认。安装完成后,应避免电路板弯曲或结构件挤压玻璃管。
如需胶粘、灌封或涂覆,应评估材料固化收缩、温度变化及固定方式对元件的影响,并验证处理前后的动作和电气性能。
成型引脚不代表产品已经适用于表面安装或回流焊;相关工艺需要根据具体产品设计另行确认。
■ 样品与量产需要确认哪些项目?
| 检查项目 | 确认内容 |
|---|---|
| 外观状态 | 玻璃管、密封部位及引脚是否存在可见异常 |
| 成型尺寸 | 脚距、长度、高度、角度及方向 |
| 磁感应表现 | 按约定条件验证动作与释放 |
| 电气性能 | 按型号及项目要求检查相应参数 |
| 装配配合 | 与电路板、支架或外壳的实际配合 |
| 包装方式 | 避免运输中引脚变形、玻璃管受压或碰撞 |
样品确认后,应保持型号、成型图纸、测试磁铁及判定方法一致。尺寸或装配结构变更时,应重新确认相关项目。
■ 常见问答
Q:可以先购买直引脚干簧管,再自行弯脚吗?
A:需要具备适当的工具和工艺控制,并遵循对应型号要求。若缺少固定工装或一致的操作方法,建议先评估成型供货,减少装配过程中的应力风险。
Q:引脚成型后可以反复调整吗?
A:不建议反复弯折。应在加工前确认图纸和安装尺寸,避免通过多次调整满足装配。
Q:只提供电路板孔距,可以确定成型规格吗?
A:通常不够,还需确认安装高度、引脚长度、管体方向、周边空间和尺寸公差。
Q:相同成型尺寸可以用于不同型号的干簧管吗?
A:需要分别评估。不同型号的玻璃管尺寸、引脚结构及加工限制可能不同。
Q:成型后的产品可以直接进行回流焊吗?
A:不能仅凭引脚形状判断。需要确认产品是否支持相应焊接方式及温度条件。
■ 关联产品与定制服务
需要外部塑料封装保护与结构配合时,可了解塑封干簧管。
如果需求包含外壳、引线、连接器和磁感应位置的整体配置,可进一步评估定制磁性接近开关。
东莞圆锋电子有限公司可根据干簧管型号、成型图纸、磁灵敏度、电气要求及预计用量,评估成型加工与样品验证条件。
 电话:(0769)8600-1933
 邮箱:switch.yf@ge-ding.com.cn
 地址:广东省东莞市常平镇桥沥村常黄路166号圆锋电子(邮编523586)
微信